
परिचय: ढलाई/फोर्जिंग और ऊष्मा उपचार के बाद, उच्च गुणवत्ता वाले रोल बनाने के लिए मशीनिंग मुख्य प्रक्रिया है। यह आयामी सटीकता और कार्यशील सतह की गुणवत्ता निर्धारित करती है, जो लुढ़की हुई प्लेटों की गुणवत्ता और रोल के सेवा जीवन को सीधे प्रभावित करती है।
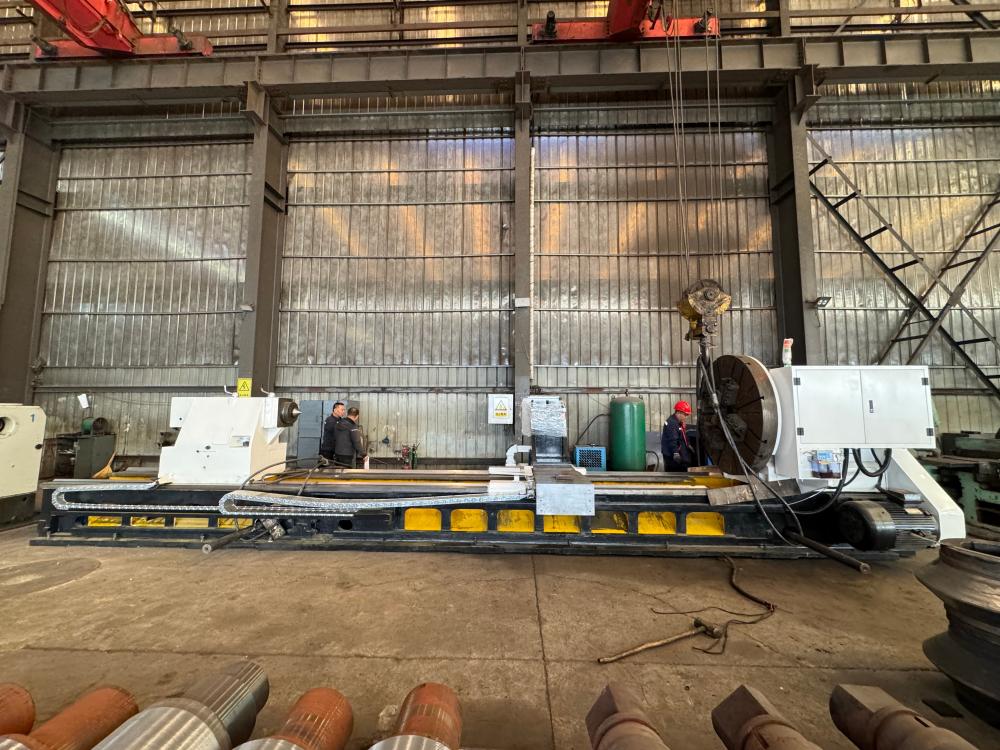
1. आवक निरीक्षण: ऊष्मा-उपचारित ब्लैंक के आयामों और सतह की स्थिति को सत्यापित करें, मशीनिंग भत्ता की पुष्टि करें और मशीनिंग संदर्भ निर्धारित करें।
2. सीएनसी रफ टर्निंग: हेवी-ड्यूटी रोल लेथ से ऑक्साइड स्केल को हटाएँ, रोल बॉडी और रोल नेक को रफ-टर्न करें, फिनिश मशीनिंग के लिए मार्जिन छोड़ें।
3. सीएनसी फिनिश टर्निंग मशीन रोल प्रोफाइल कर्व, रोल नेक और बेयरिंग सीट्स; आयामी सहनशीलता, सीधापन और संकेंद्रण को नियंत्रित करती है।
4. सटीक बेलनाकार पिसाई: रोल ग्राइंडर पर रोल की कार्यशील सतह को इस प्रकार से तैयार करें कि गोलाई, बेलनाकारता और सतह की खुरदरापन सुनिश्चित हो सके। यह लुढ़की हुई प्लेट की गुणवत्ता के लिए एक महत्वपूर्ण प्रक्रिया है।
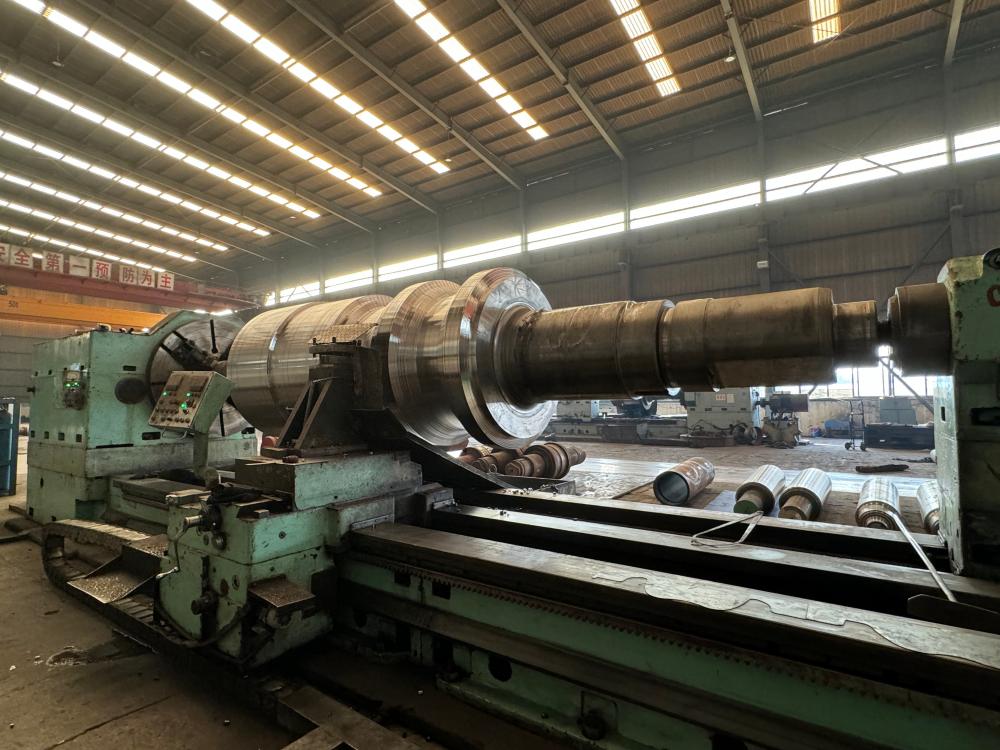
5. सटीक मापन: आरेख की आवश्यकताओं के अनुसार आयामों, रनआउट और ज्यामितीय सहनशीलता की जाँच करें।
6. डायनामिक बैलेंसिंग (हाई-स्पीड रोल्स के लिए वैकल्पिक): मिल संचालन के दौरान कंपन को कम करने के लिए घूर्णी असंतुलन को दूर करें।
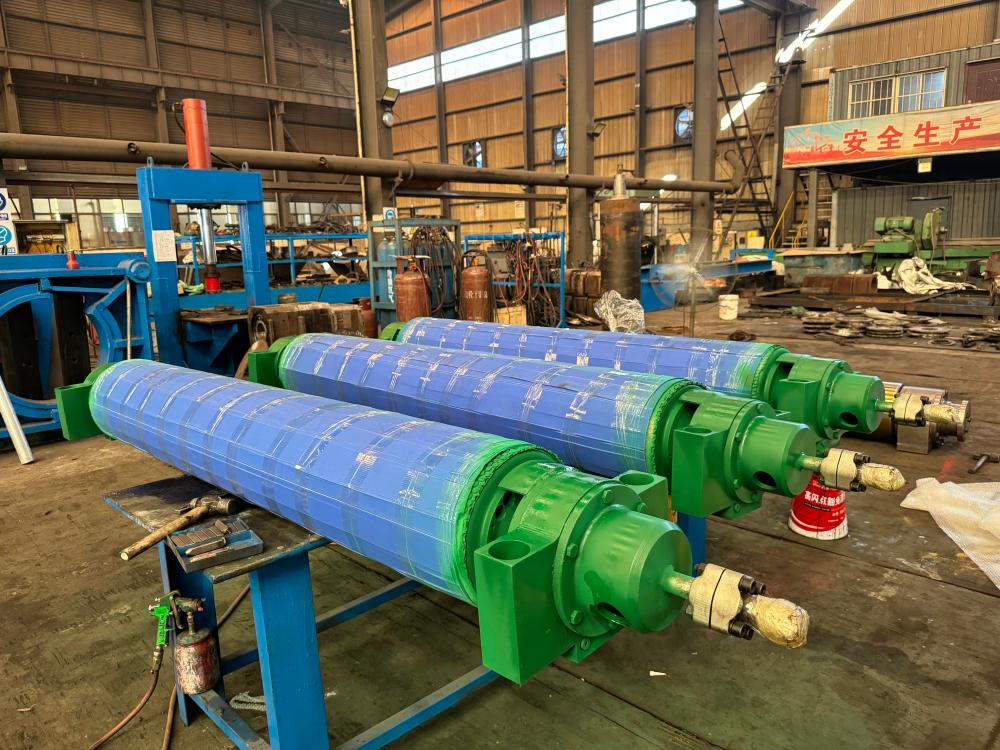
7. अंतिम निरीक्षण और जंग रोधी उपचार: पूर्ण पुनर्निरीक्षण, वर्कपीस की सफाई और जंग रोधी कोटिंग लगाना।
निष्कर्ष: मशीनिंग द्वारा ऊष्मा-उपचारित सांचों को अंतिम आयामों तक आकार दिया जाता है। यह इस्पात मिलों में रोल के स्थिर रोलिंग प्रदर्शन को सुनिश्चित करने की अंतिम प्रक्रिया है।
पोस्ट करने का समय: 19 अक्टूबर 2026


